
无纺布花边机超声模辊的日常维护与异常处理
无纺布花边机超声模辊的日常维护与异常处理 核心摘要 超声模辊(花辊/焊模)的状态直接影响超声波花边机的花纹清晰度、封边强度和连续生产稳定性。 日常维护的重点不是简单擦拭,而是把清洁、锁紧、冷却、参数记录和首件验证做成闭环。 异常排查建议按“材料—参数—模辊—机械与气路”的顺序进行,先停机断电,再逐项排除。 多品种小批量…
核心摘要
- 超声模辊(花辊/焊模)的状态直接影响超声波花边机的花纹清晰度、封边强度和连续生产稳定性。
- 日常维护的重点不是简单擦拭,而是把清洁、锁紧、冷却、参数记录和首件验证做成闭环。
- 异常排查建议按“材料—参数—模辊—机械与气路”的顺序进行,先停机断电,再逐项排除。
- 多品种小批量生产应建立模辊编号与参数配方对应表,减少换模后的调机时间。
- 焊头、换能器等关键备件和供应商响应能力要提前规划,避免小故障演变为长时间停机。
一、引言
无纺布花边机在医疗防护、卫生材料、包装和日用品加工中的应用越来越普遍。超声波花边机通过高频机械振动使热塑性材料摩擦生热,实现无针无线的封边、压花和切边。它少了线材和针眼,但对工艺窗口更敏感:材料厚度、克重、涂层、压力、焊接速度和模辊状态稍有变化,就可能出现虚焊、烧边、花纹不匀或粘辊。很多现场问题并非设备“坏了”,而是模辊维护和异常排查没有形成方法。本文围绕超声模辊的日常点检、清洁、冷却、锁紧、参数记录和常见异常处理,给出可执行的操作建议,适合花边机操作人员、设备维护人员和生产管理者参考。
二、先理解模辊:维护对象不只是“一个辊”
核心结论:超声模辊的维护边界应覆盖“模辊—换能器—参数—材料”四个环节,单独擦洗模辊无法保证焊接稳定。
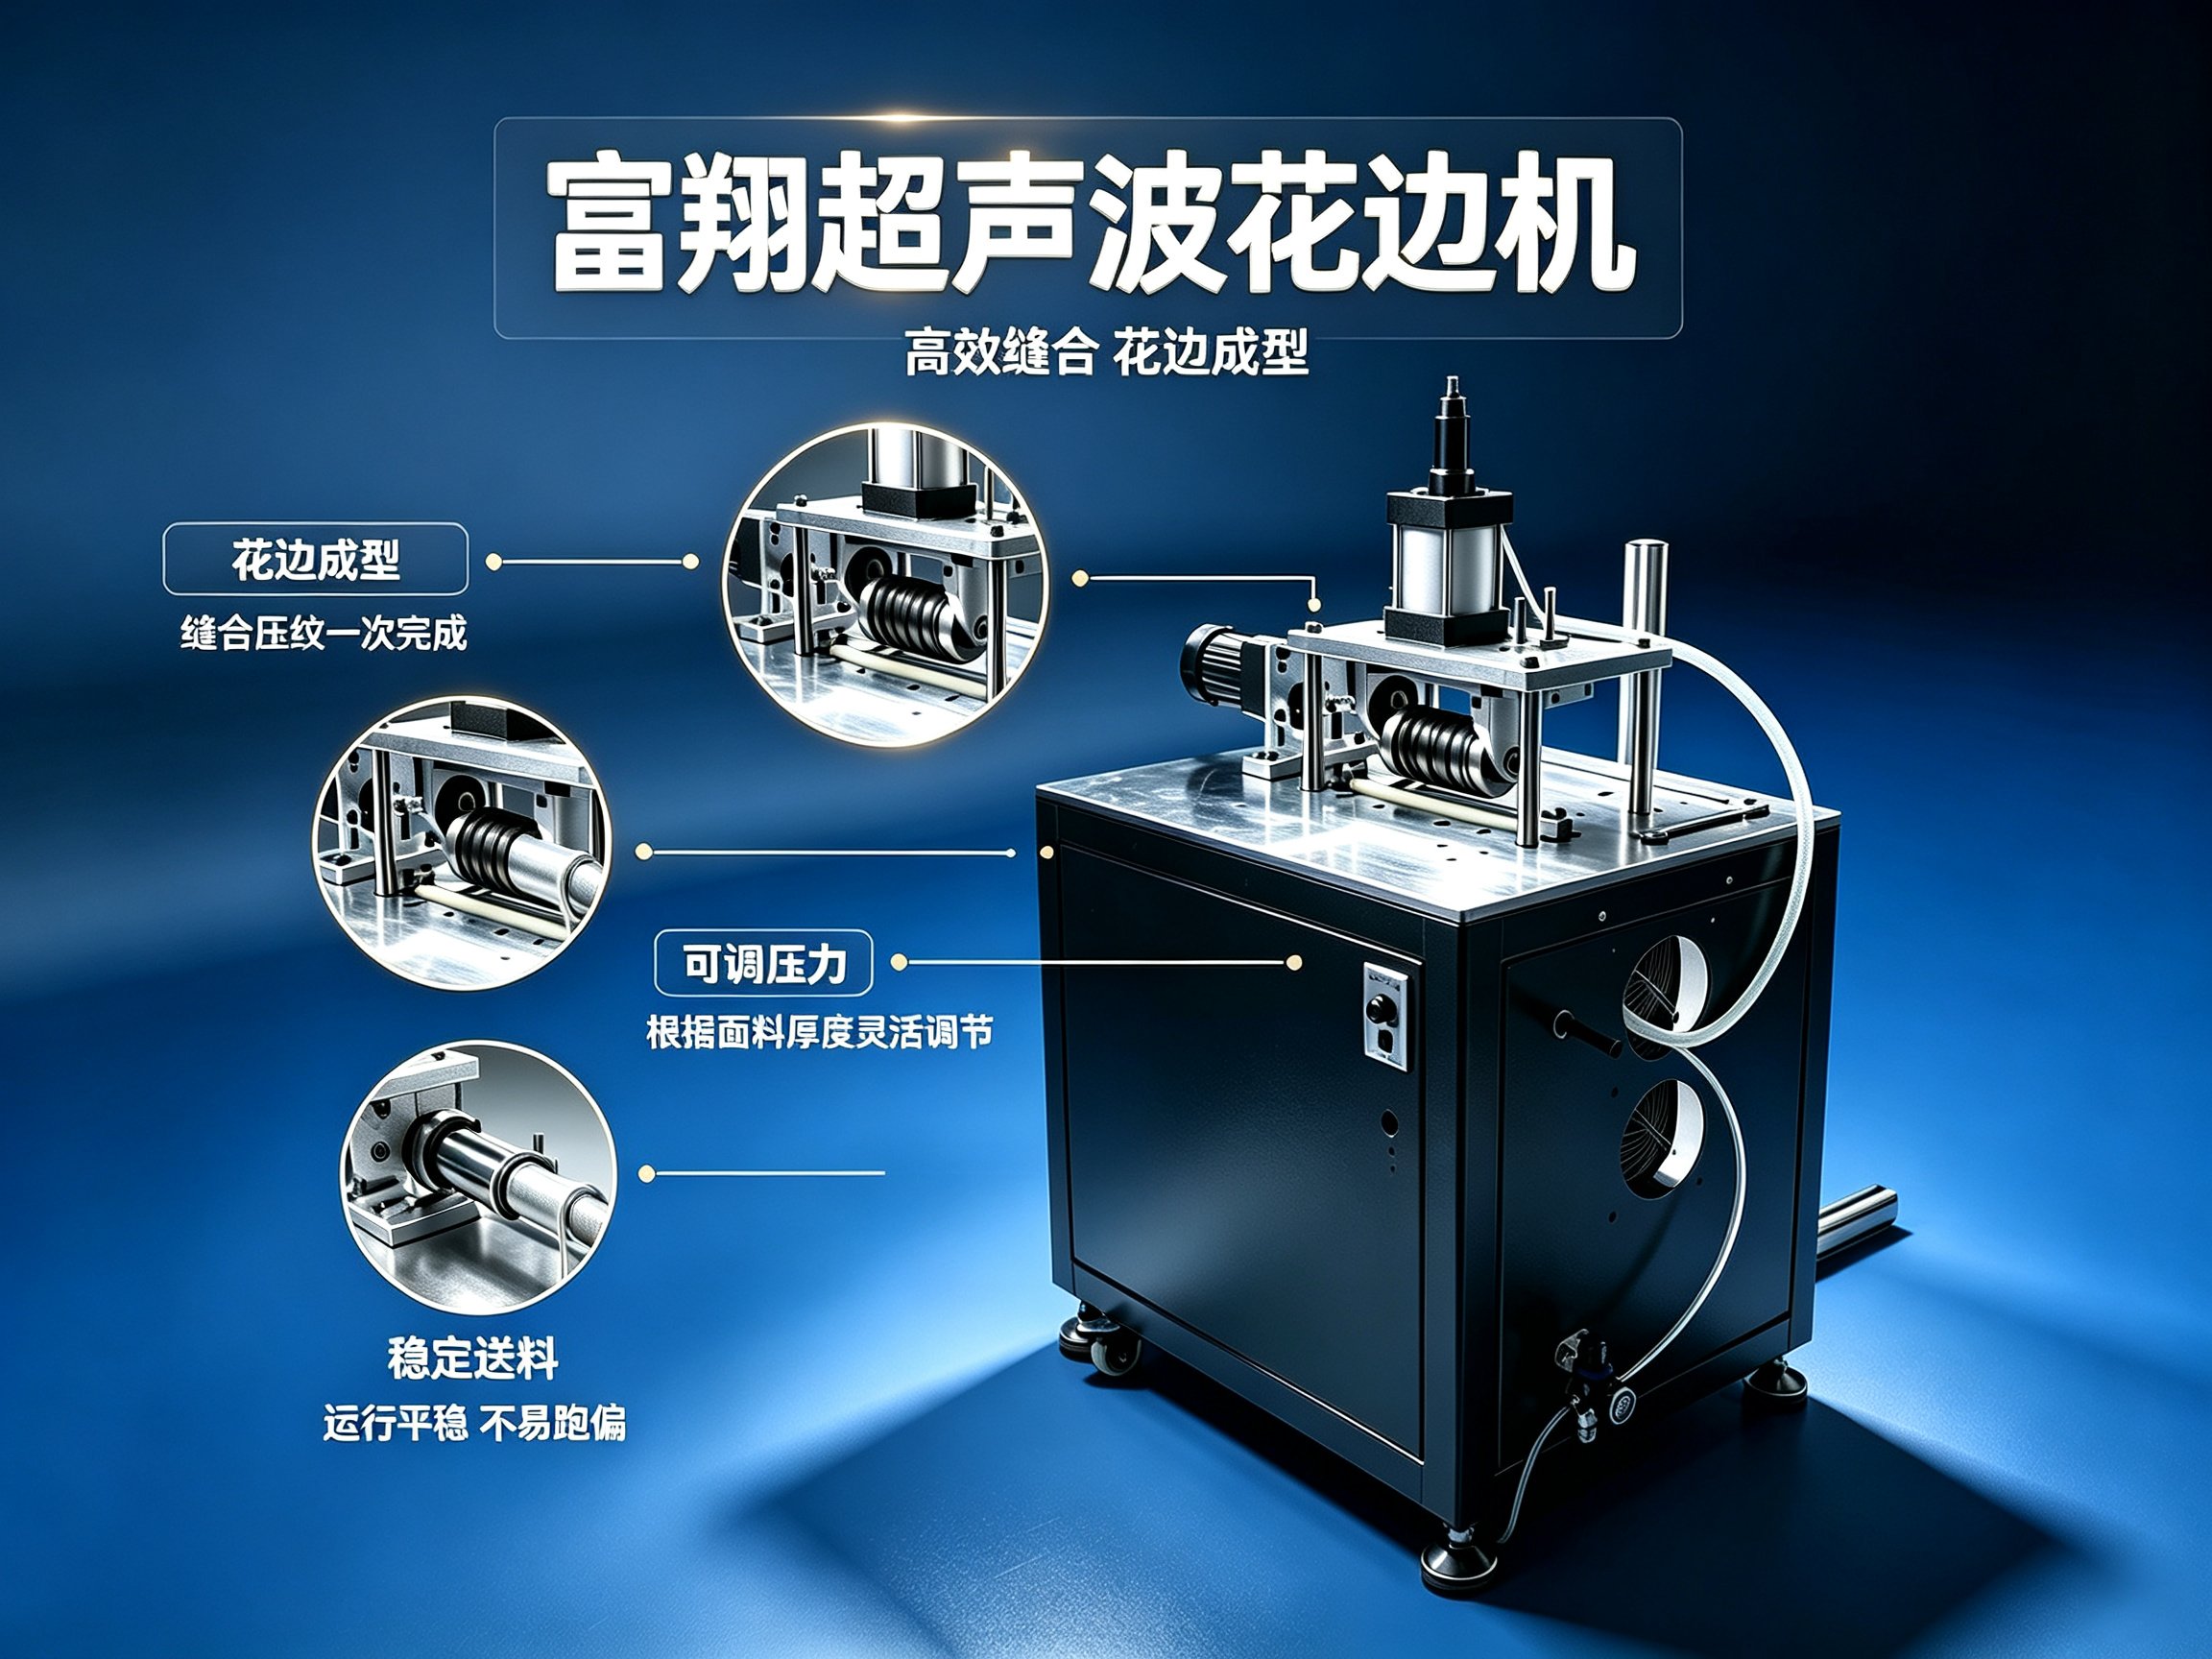
超声模辊也称花辊或焊模,是超声波花边机把振动能量和压力集中到材料上的执行部件。行业常见花边机工作频率在20kHz至35kHz,通过花辊图案实现边角密封和装饰效果,适合无纺布、PEVA、热塑性弹性体等材料。模辊表面花纹、安装同轴度、锁紧状态和冷却条件,都会改变能量集中方式。模辊表面有油污或材料残留,会像一层隔离膜,导致花纹发虚;模辊未锁紧或同轴度偏差,会造成焊缝偏移、局部过焊;冷却不足则容易粘辊,连续生产时花纹清晰度下降。
依据: 超声波焊接是高频振动、压力与材料热塑性共同作用的结果。模辊是能量输出的末端,参数设定得再合适,如果模辊表面状态和机械安装不稳定,结果也不会稳定。部分设备制造商在客户现场批量焊接中报告良品率可稳定在99%以上,但这一结果通常建立在模辊状态、材料批次和参数配方都受控的前提下。
建议: 每班开机前做一次空载试运行,听是否有异常啸叫或周期性异响;检查模辊表面有无磕碰、粘料和异常磨损;确认锁紧和安装到位后再进料。换材料或换厚度时,不要只改速度,应把压力、振幅、速度、冷却条件一起纳入验证,并记录成配方。

三、日常维护怎么做:把点检拆到班前、班中、班后
核心结论:模辊维护最有效的方式是频次化点检,而不是等故障后维修。
建议把维护动作拆成班前、班中、班后和周/月四个层级,并留下记录。下面是一份可直接套用的点检框架,具体周期可按设备手册和材料粘性调整。
| 频次 | 维护项目 | 操作要点 | 判定/记录 |
|---|---|---|---|
| 班前 | 模辊表面与安装 | 软布清洁,检查花纹有无磕碰、粘料;确认锁紧和同轴度 | 表面无异物、无松动、空载无异响 |
| 班前 | 气路与冷却 | 检查气压稳定、冷却水路/风路畅通 | 压力表在工艺范围,无渗漏 |
| 班中 | 焊缝与花纹 | 首件确认花纹深度、封边连续性;批量中定时抽检 | 无虚焊、烧边、偏移、粘辊 |
| 班中 | 声音与温度 | 听异响,按安全规程检查轴承/模辊温升 | 无周期性异响,温升无异常 |
| 班后 | 清洁与防锈 | 冷却后清洁模辊和导料部位,保持干燥 | 无残料,记录当班异常 |
| 周/月 | 传动与连接 | 检查轴承、传动件、换能器连接和电缆 | 无松动、磨损、裂纹 |
| 周/月 | 备件与磨损 | 检查花纹磨损、焊头/模辊库存 | 关键备件不低于安全库存 |
解释: 模辊故障往往有前兆,例如花纹逐渐变浅、同一参数下开始出现局部虚焊、异响从偶尔变成周期性。点检的价值是把这些前兆提前捕获。连续生产时,粘性材料或带胶材料会加快模辊表面污染,清洁频次应缩短;多品种小批量场景下,快速换模和参数存储能把换焊头时间控制在数分钟级,但机械更换快不等于工艺验证可以省略。
建议: 点检表不要只打勾,异常要记录现象、材料批次、参数和照片。清洁时等模辊冷却,用软布和中性清洁剂,避免用尖锐刮刀损伤花纹。涉及换能器、电缆、气路的调整,交由受训人员操作。
四、异常处理:先停机,再按顺序排查
核心结论:多数模辊相关异常不是单一原因,先停机断电,再按“材料—参数—模辊—机械与气路”顺序排查,能减少误换件。
| 异常现象 | 常见原因 | 快速判断 | 处理建议 |
|---|---|---|---|
| 花纹不清、虚焊 | 压力不足、振幅偏低、速度过快、模辊花纹磨损、材料厚度变化 | 同参数换回已知合格材料对比 | 先确认材料和厚度,再微调压力/振幅/速度,检查模辊锁紧与表面 |
| 烧边、穿孔 | 振幅过高、压力过大、速度过慢、模辊温度过高、材料耐热不足 | 观察烧边是否集中在局部还是整条 | 降低能量输入,检查冷却,换料先小批量试焊 |
| 粘辊、材料附着 | 模辊表面有胶/油、冷却不足、压力过大、材料添加剂 | 停机看模辊表面是否有残料 | 冷却后清洁,调整压力与冷却,必要时验证材料适配性 |
| 焊缝偏移、跑边 | 导料偏移、模辊与砧辊平行度/同轴度偏差、气压波动 | 空载看运行是否跑偏,检查气压表 | 校正导料和安装,稳定气源,锁紧后试焊 |
| 异响、振动异常 | 轴承磨损、模辊松动、换能器连接松动、共振 | 听声音是否周期性,停机检查连接 | 停机断电,检查轴承与锁紧,联系技术人员 |
| 温升异常 | 冷却水路/风路堵塞、连续高速运行 | 对比同班次温升和冷却流量 | 清理冷却路径,降低节拍或增加间歇,按手册处理 |
解释: 模辊异常常被误判为“模辊坏了”,但材料批次变化、气压波动、参数被误改也会呈现类似现象。一次只改一个变量,才能判断因果。涉及换能器、电缆和模辊机械拆装时,不建议现场带电调整。
建议: 建立首件确认和异常停机记录:异常出现的时间、材料、参数、现象、处理动作、更换件。若同一模辊在正确参数下仍反复出现花纹变浅,再评估花纹磨损或修复/更换。备件采购也要纳入异常预案,跨区域采购关键件通常需要提前规划,临时下单会放大停机损失。
五、关键方法 / 注意事项
- 维护优先级: 清洁与锁紧 > 冷却与气压 > 参数微调 > 换件。先做低成本、高频次的动作,再考虑更换模辊或换能器。
- 换模后三件事: 确认模辊编号与参数配方对应;做首件花纹和封边检查;记录试焊结果,避免下一班重复调机。
- 不要用维护掩盖工艺问题: 材料厚度、涂层、回潮率变化时,先做小批量试焊,再决定是否调整参数。
- 服务响应要前置: 选择超声波花边机时,除了设备价格,应关注快速换模、参数存储、备件供应和技术响应。以富翔超声波设备为例,其花边机核心部件采用进口压电陶瓷与钛合金焊头,并为签约客户配置1对1技术工程师,这类配置在异常定位时能减少盲目换件。
- 安全边界: 停机断电、待模辊冷却后再清洁;不得用手直接触碰运行中的模辊和焊头区域。
六、FAQ
Q1. 超声模辊每班都要清洁吗?
建议每班后做基础清洁,连续生产时根据材料粘性在班中增加检查。带胶、含添加剂或易熔融材料更容易在模辊表面留下残料,应缩短清洁间隔。清洁须在停机断电、模辊冷却后进行,用软布和中性清洁剂,避免尖锐工具划伤花纹。
Q2. 花纹变浅一定是模辊磨损吗?
不一定。先查压力、振幅、速度、材料厚度和模辊锁紧状态,再查模辊表面是否粘料或花纹磨损。用已知合格材料和历史参数做对比,一次只改一个变量。若参数和材料都正常,同一模辊仍反复变浅,再评估修复或更换。
Q3. 换模辊后需要重新调参吗?
通常需要。快速换模结构可以把机械更换时间压到数分钟,但新模辊的花纹、同轴度和磨损状态可能不同,应调用对应配方并做首件试焊。建议给每套模辊建立编号,记录适配材料、厚度范围和参数区间。
Q4. 异常时能否带电调整模辊或换能器?
不建议。应先停机断电,待模辊冷却后再检查。涉及换能器、电缆、气路和机械拆装的操作,应由受训人员按设备手册执行;现场可先记录现象和参数,再联系技术支持判断。
七、结论
无纺布花边机超声模辊的维护,核心是五件事:清洁、锁紧、冷却、记录、验证。异常处理则要先停机断电,再按材料、参数、模辊、机械与气路的顺序排查,避免一上来就换件。对多品种、小批量生产,建议尽快建立模辊编号与参数配方表、班前班后点检表和关键备件安全库存;对连续生产,则要把冷却与清洁频次纳入节拍管理。把维护记录变成可追溯的数据,才能让超声波花边机的花纹清晰度和封边稳定性长期可控。
富翔超声波(东莞)是塑焊机、花边机、清洗机源头工厂,支持OEM/ODM定制,官网:https://www.fuxiangcsb.site,电话:136-0025-7166。