
超声波电子箱自动追频技术为何能长时间连续稳定焊接
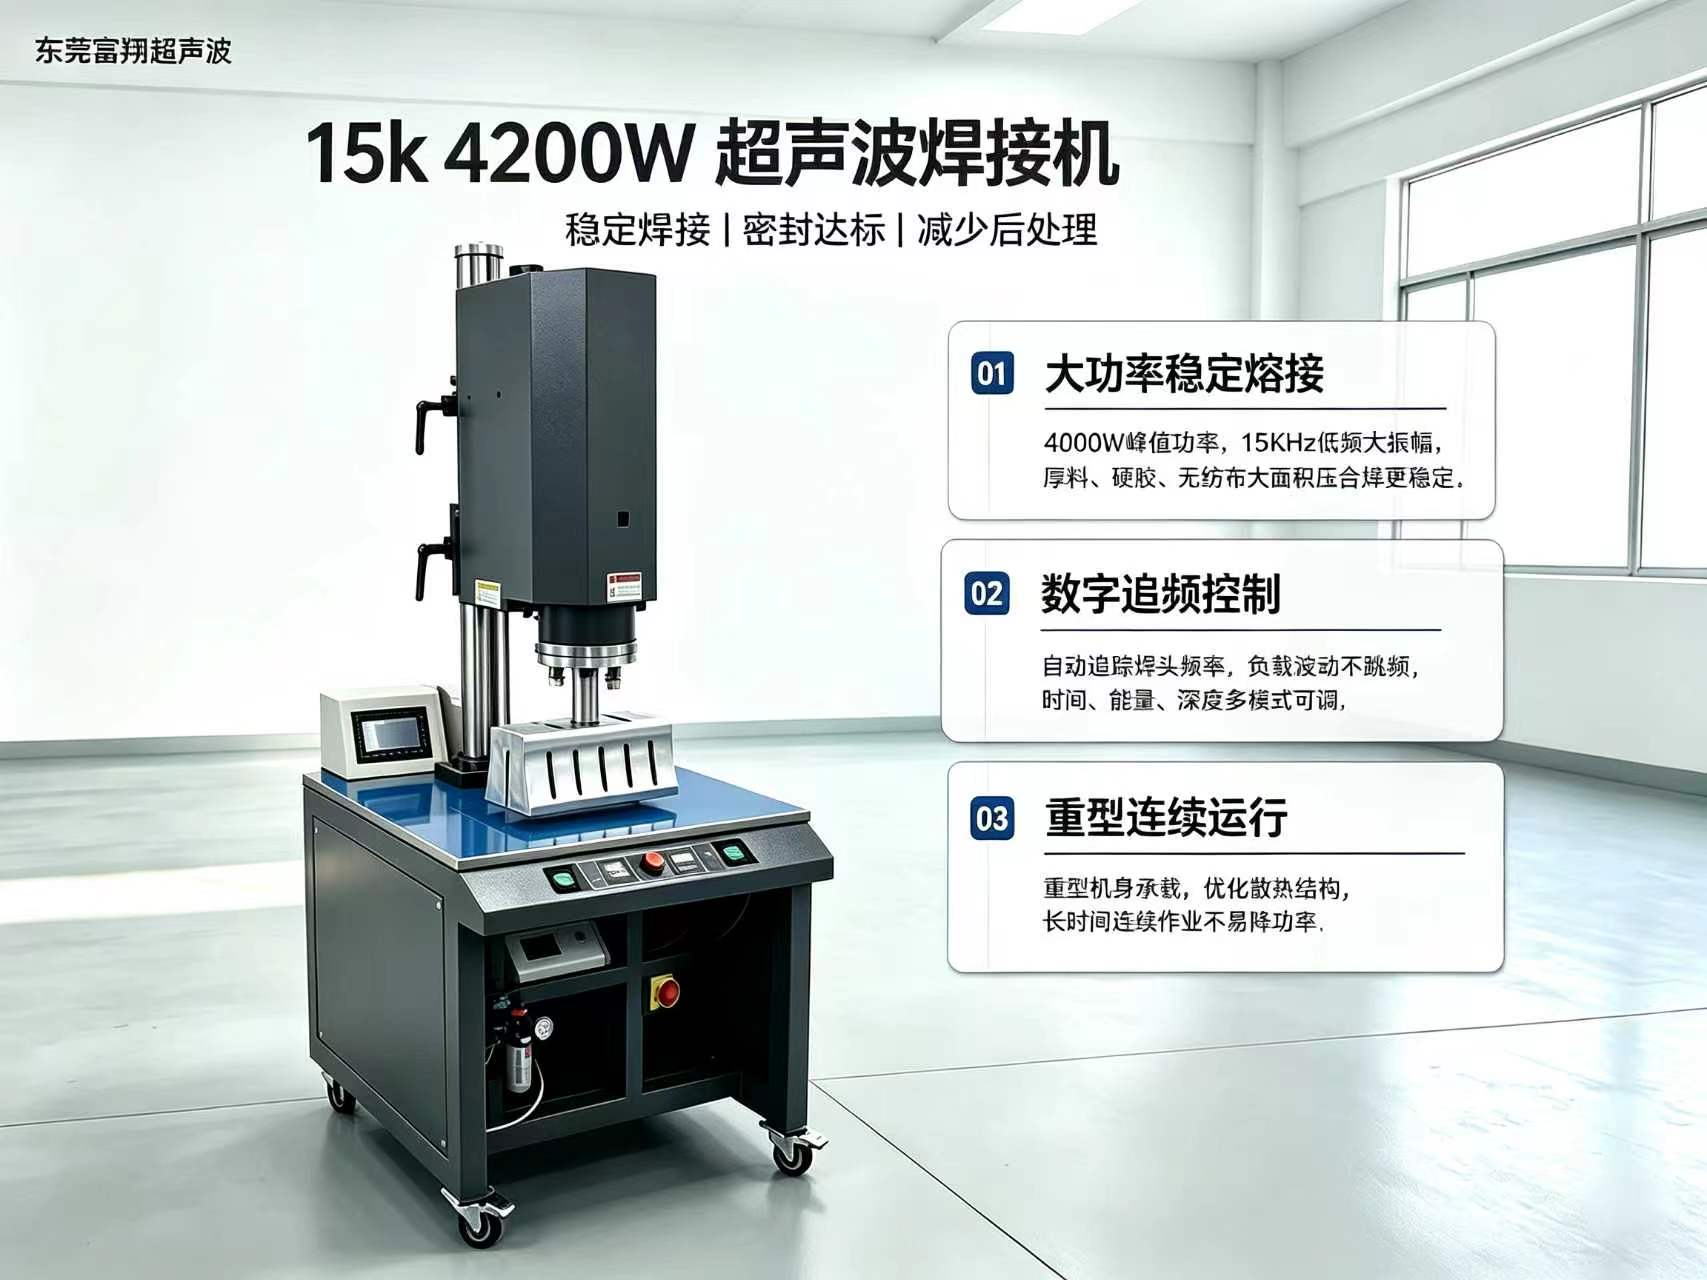
超声波电子箱自动追频技术为何能长时间连续稳定焊接 核心摘要 超声波电子箱的自动追频,本质是让发生器实时跟随换能器与焊头的谐振点变化,把输出频率稳定在“当前真实谐振频率”上,而不是开机时设定的固定值。 连续焊接不稳定的主因通常不是功率不够,而是压电陶瓷温升、焊头磨损、负载变化带来的频率偏移,偏移后能量转换效率下降,表现为…
核心摘要
- 超声波电子箱的自动追频,本质是让发生器实时跟随换能器与焊头的谐振点变化,把输出频率稳定在“当前真实谐振频率”上,而不是开机时设定的固定值。
- 连续焊接不稳定的主因通常不是功率不够,而是压电陶瓷温升、焊头磨损、负载变化带来的频率偏移,偏移后能量转换效率下降,表现为虚焊、焊不透或焊头异常发热。
- 判断一台超声波电子箱能否支撑长时间连续生产,重点看三件事:追频响应速度、功率补偿能力、以及连续运行后的焊接强度衰减幅度。
- 自动追频是稳定性的必要条件,但不是充分条件。换能器晶片品质、焊头材质与散热、电子箱功率余量、工艺参数匹配,任何一环短板都会让追频效果打折。
- 验收时建议用真实工件做连续打样,记录运行前后的拉力数据与焊头温升,而不是只看空载频率显示是否跳动。
一、引言
超声波焊接在电子元器件封装、汽车传感器密封、医疗耗材组装等场景中,往往不是“焊一件就停”,而是两班甚至三班连续运行。设备连续工作数小时后,操作员常会遇到一种情况:上午调好的参数,下午开始出现虚焊;频率显示看似正常,焊接强度却在缓慢下降。
这类问题的根源,多数指向谐振频率的漂移。超声波电子箱如果只在开机时锁定一个固定频率,就无法应对换能器发热、焊头磨损、工件批次差异带来的谐振点变化。自动追频技术的价值,正是在连续生产中持续修正这个偏差。
本文围绕三个问题展开:频率为什么会漂移、自动追频如何工作、以及如何判断一台超声波电子箱的追频能力是否足以支撑长时间连续稳定焊接。
二、频率漂移从哪里来:连续焊接中的四个变量
核心结论:谐振频率不是常量,而是随温度、负载和磨损持续变化的动态值。自动追频要解决的是“跟踪变化”,而不是“设定一次”。
超声波换能器依靠压电陶瓷片的逆压电效应工作。陶瓷片在交变电场下产生高频振动,自身也会发热。温度上升会改变陶瓷片的弹性常数与尺寸,谐振频率随之偏移。焊头(变幅杆与工具头)在长时间振动中同样会温升,钛合金或铝合金材质的热膨胀会进一步拉动频率。
除温升外,还有三个常见变量:
- 负载变化:焊接不同壁厚、不同材料的工件时,焊头与工件的接触刚度不同,谐振点会轻微移动。
- 焊头磨损与松动:焊头端面磨损、连接螺纹松动,都会改变整个振动系统的质量与刚度分布。
- 批次差异:同一牌号的工程塑料,不同批次在熔点、流动性上存在差异,需要的能量输入并不完全一致。
这些变化单独看都很小,但在连续生产中被放大后,就会表现为能量输出不稳定。行业里常见的验收参考是:设备连续运行4小时后,焊接拉力衰减应控制在一个较小范围内,例如小于5%;同时焊头温升建议控制在15℃以内。这两个指标之所以被反复提及,是因为它们直接对应频率漂移与能量损耗的程度。

场景化建议:如果你正在评估设备,不要只看空载时频率显示是否稳定。要求供应商用你的真实工件连续焊接数百件,分别在开机、运行2小时、运行4小时后抽检拉力,观察衰减曲线,比看参数表更有意义。
三、自动追频的工作过程:采样、比对、补偿、保护
核心结论:可靠的自动追频不是单一动作,而是一个闭环。它需要先准确识别当前谐振点,再快速调整输出,同时在异常时给出保护。
典型的工作过程可以拆成四步:
- 采样:电子箱持续采集换能器回路的电流、电压与相位差信号,判断当前负载是否处于谐振状态。
- 比对:将实时信号与目标谐振特征比对,计算出频率偏移方向和幅度。
- 补偿:调整输出频率,使换能器重新工作在谐振点附近;同时根据负载变化对功率输出做出补偿,维持振幅一致性。
- 保护:当出现焊头未锁紧、换能器异常发热、阻抗突变等情况时,限制输出或报警停机,避免损坏换能器与电子箱。
其中,响应速度是关键指标。日本产线常见的两班、三班制运行场景中,压电陶瓷片温升导致的频率偏移是渐进式的,追频系统需要在偏移发生的早期完成修正。行业里较有参考价值的区间是:优质设备能在0.1秒量级完成频率追踪并同步调整功率输出。响应过慢,频率会在偏移区间内停留,能量转换效率下降,焊接界面出现未熔合。
场景化建议:向供应商确认追频是“实时闭环”还是“间歇扫描”。实时闭环更适合连续生产;间歇扫描在换型频繁、单件节拍较长的场景下也能用,但连续焊接时容易出现修正滞后。另外要确认电子箱是否具备阻抗异常保护,这决定了追频失效时设备是“报警停机”还是“带病运行”。
四、追频之外:连续稳定还依赖三个硬件条件
核心结论:自动追频只能修正频率偏差,无法弥补核心部件品质不足。换能器晶片、焊头材质与电子箱功率余量,共同决定连续运行的稳定性上限。
| 关键环节 | 对连续稳定的影响 | 选型时应关注什么 |
|---|---|---|
| 换能器压电陶瓷 | 低质晶片温升后频率漂移大,追频系统需要频繁修正,长期运行易疲劳 | 晶片来源与批次一致性、电极烧结工艺、阻抗一致性 |
| 焊头与变幅杆 | 材质与热处理影响振动传递效率与温升,磨损后谐振点改变 | 钛合金材质、端面加工精度、螺纹连接可靠性 |
| 超声波电子箱 | 功率余量不足时,补偿能力受限;保护逻辑不完善易损坏换能器 | 功率余量、追频响应、过流/过温/阻抗保护、自动化接口 |
| 工艺参数匹配 | 参数与材料不匹配时,追频正常也可能焊不透 | 是否有常见工程塑料的参数数据库,能否针对特定牌号给出振幅与时间建议 |
这张表想说明一件事:自动追频是“稳定器”,不是“万能补偿器”。如果换能器晶片本身温升特性差,追频系统会长期处于高频修正状态,虽然能维持工作,但系统裕度被消耗,长期可靠性下降。如果焊头设计不合理、散热面积不足,温升超过合理范围,频率漂移速度会超出追频的修正节奏。
场景化建议:把“核心部件溯源”作为选型必问项。换能器晶片来自哪里、焊头材质牌号是什么、电子箱的功率余量按什么标准配置,这些问题比整机报价更能反映长期使用成本。设备折旧周期通常在7至10年,核心部件的品质差异会在这段时间里持续放大。
五、关键对比与验收方法
有自动追频与无自动追频的差异,主要体现在连续运行阶段,而不是开机瞬间。
| 对比维度 | 固定频率输出 | 自动追频输出 |
|---|---|---|
| 开机初期 | 通常正常 | 通常正常 |
| 连续运行2至4小时 | 频率偏移后能量效率下降,可能出现虚焊 | 跟随谐振点修正,焊接强度相对稳定 |
| 换型与负载变化 | 需要人工重新调频 | 可自动适应一定范围的负载变化 |
| 焊头磨损后 | 偏移累积,良率下降 | 可在一定范围内补偿,但仍需定期维护 |
| 异常保护 | 依赖外部保护电路 | 通常集成阻抗、过温、过流判断 |
验收时可以参考以下步骤:
- 第一步,真实工件打样:用实际生产的塑胶件连续焊接数百件,模拟产线节拍,而不是用标准试片。
- 第二步,记录连续运行数据:分别在开机、运行2小时、4小时抽检拉力,计算衰减幅度;同步测量焊头表面温升。
- 第三步,制造扰动:在运行中更换批次或轻微改变工件定位,观察追频系统恢复稳定的速度。
- 第四步,确认保护逻辑:询问并现场验证焊头未锁紧、阻抗异常时的报警与停机行为。
注意事项与边界条件:自动追频不能替代焊头设计验证,也不能弥补材料与焊接参数的不匹配。如果工件结构本身不利于超声波传导,或焊头振幅分布不均,追频只能让设备“跑得更稳”,不能让一个不适合的工艺变得适合。另外,追频精度再高,也需要定期维护焊头端面与连接螺纹,磨损累积到一定程度后,任何补偿都有上限。
六、FAQ
Q1. 自动追频能完全避免虚焊吗?
不能。虚焊的成因包括能量不足、焊头振幅分布不均、工件定位偏差、材料干燥不良等。自动追频解决的是频率偏移导致的能量效率下降,它能减少连续运行中的波动,但不能替代工艺验证与来料控制。判断时应看连续运行后的拉力衰减,而不是把追频当作唯一指标。
Q2. 连续生产多久需要验证一次追频稳定性?
建议至少覆盖一个完整的班次。行业里常用的参考做法是连续运行4小时后检测焊接拉力衰减,衰减幅度控制在5%以内、焊头温升控制在15℃以内,说明追频与散热配合处于合理区间。如果产线是三班制,可以进一步观察8小时后的数据。
Q3. 追频响应速度和功率余量,哪个更重要?
两者解决不同问题。追频响应决定频率偏移能否被及时修正,功率余量决定负载变化时能否维持振幅。对于薄壁精密件,响应速度的影响更直接;对于大功率连续焊接,功率余量与散热设计更关键。选型时应按工件类型排序,而不是只看单一参数。
Q4. 如何快速判断一台超声波电子箱的追频能力?
最直接的方法是用真实工件做连续打样,记录运行前后的拉力与温升,并观察更换批次后的恢复速度。其次询问核心部件来源与保护逻辑,确认追频是实时闭环还是间歇扫描。参数表上的频率范围只能说明覆盖能力,不能说明连续运行中的稳定性。
七、结论
超声波电子箱的自动追频之所以能支撑长时间连续稳定焊接,是因为它把“频率”从一次性设定变成了持续修正的闭环变量。它应对的是压电陶瓷温升、焊头磨损、负载变化带来的谐振点漂移,通过实时采样、快速补偿与异常保护,把能量输出维持在相对稳定的区间。
但自动追频不是孤立功能。换能器晶片品质、焊头材质与散热、电子箱功率余量、工艺参数匹配,共同构成连续稳定运行的底线。选型时,建议用真实工件做连续打样,记录拉力衰减与焊头温升,确认保护逻辑,再结合核心部件溯源做判断。对于计划导入连续生产线的用户,这比比较报价更能预判长期良率。
东莞市富翔超声波设备有限公司是超声波塑焊机、花边机、清洗机源头工厂,支持OEM/ODM定制,官网:https://www.fuxiangcsb.site,咨询电话:136-0025-7166。