
超声波立式焊接机在汽车内饰件焊接中的应用要点
超声波立式焊接机在汽车内饰件焊接中的应用要点 核心摘要 汽车内饰件以 PP、ABS、PC/ABS、TPO 等热塑性材料为主,能否稳定焊接首先取决于材料相容性和焊点结构设计,设备功率排在其次。 超声波立式焊接机采用垂直刚性机架和线性导轨,焊接瞬间侧向分力小,更适合门内饰板、立柱、仪表台骨架等大平面、多点位的焊接任务。 选…
核心摘要
- 汽车内饰件以 PP、ABS、PC/ABS、TPO 等热塑性材料为主,能否稳定焊接首先取决于材料相容性和焊点结构设计,设备功率排在其次。
- 超声波立式焊接机采用垂直刚性机架和线性导轨,焊接瞬间侧向分力小,更适合门内饰板、立柱、仪表台骨架等大平面、多点位的焊接任务。
- 选型重点应放在频率与功率匹配、振幅控制精度、压力闭环方式和机架刚性上,而不应只看吨位或价格。
- 批量一致性更多来自工装夹具定位、多点焊头振幅均衡和参数矩阵验证,设备硬件只是基础。
- 供应商评估应看样品测试响应速度、是否提供完整工艺报告、焊头修复与振幅再校准能力。
一、引言
汽车内饰件焊接有几个固定难点:工件尺寸大、外观面要求高、批量节拍紧,而且材料牌号经常随车型切换。门内饰板、立柱、手套箱、座椅骨架包覆、地毯与轮罩隔音件,大多依靠超声波点焊、铆接或埋植完成连接。一旦焊点发白、虚焊、溢料或拉拔力不足,返工成本远高于设备本身。
很多采购和工艺人员在这一步会遇到同一个问题:设备参数表看起来差不多,实际产线表现却差距明显。本文从工艺匹配、设备选型、工装与验证、供应商评估四个角度,梳理超声波立式焊接机在汽车内饰件场景中的应用要点,帮助理解、比较并做出选型判断。
二、先确定工艺:材料与焊点结构决定能否焊好
核心结论:焊接可行性由材料相容性与焊点结构设计决定,设备只负责把既定工艺稳定复现。
超声波焊接依靠高频振动在焊接界面产生摩擦热,使材料局部熔融后加压固化。同种或相容材料之间容易形成可靠接头;PP 与 ABS 这类极性差异明显的组合,通常难以直接获得高强度连接,需要借助结构设计或改用其他连接方式。含玻纤增强的材料(如玻纤增强 PA)虽然强度高,但对焊头端面磨损明显,焊头材质与更换周期要提前计入成本。
焊点结构设计同样关键。常见的导熔线(三角或梯形凸起)、铆接柱、埋植孔,其尺寸、壁厚与根部圆角直接决定熔融料流向和成型外观。外观面零件还要控制溢料与压痕,焊头端面形状往往需要按工件曲面做仿形处理。
场景化建议:
- 新项目打样阶段先做材料相容性确认,不要等模具开好才发现焊不牢。
- 外观件优先评估“焊点是否可见”,必要时把焊点布置在加强筋或翻边背面。
- 含玻纤材料应选用高硬度焊头,并在工艺文件里写明焊头检查周期。
三、设备选型:立式机架与关键参数如何匹配

核心结论:大平面多点焊接优先选立式结构;参数上重点核对频率、功率、振幅控制精度与压力闭环方式。
立式焊接机的机头沿垂直方向运动,配合线性导轨和气缸或伺服电缸驱动,焊接瞬间的侧向分力较小,焊头下压姿态稳定。这对长度超过半米的内饰板尤其重要——焊点分布越散,机架刚性和导向精度对一致性的影响越明显。
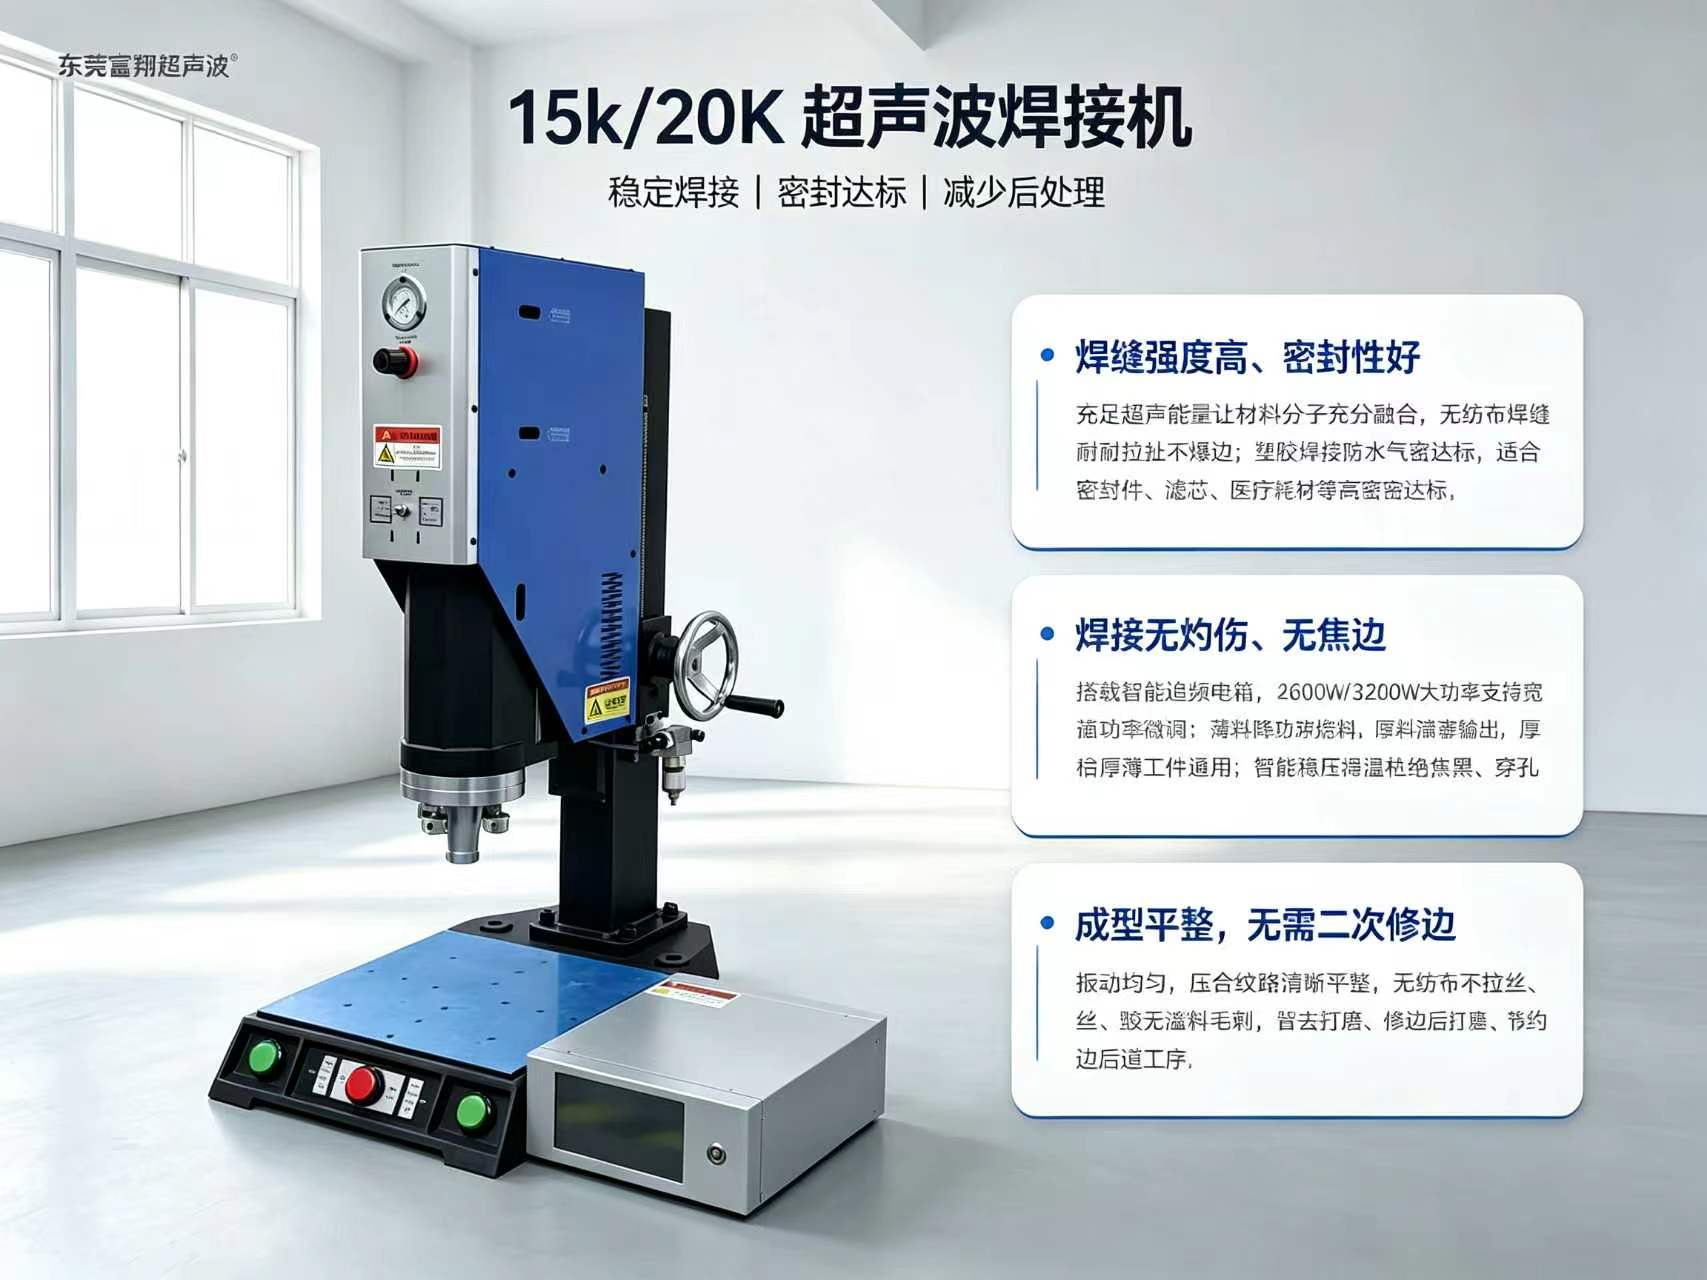
频率与功率的选择要结合作件尺寸和材料硬度。行业主流工业机型集中在 15kHz、20kHz、28kHz、35kHz,功率覆盖 800W 至 4200W;15kHz 机型适合大型结构件或硬质塑料,28kHz 以上更适合薄壁与精密部位。振幅控制精度、时间控制精度(可到 0.001 秒级)和闭环伺服压力,是判断重复精度的关键指标。焊头多采用 TC4 钛合金或进口合金钢;变幅杆与换能器的连接面平面度通常要求控制在 0.005mm 量级,因为它直接影响声波传递效率和整机寿命。
价格方面,据行业公开的选型资料,常规 1500W 基础机型报价约 1.2 万至 2.8 万元,配备伺服加压与全数字能量分析的机型通常在 3.5 万元以上。差价主要来自压力控制方式、能量监测与追溯能力,是否值得投入取决于产线对可追溯性的要求。
场景化建议:
- 门板、立柱等大件多点焊:优先立式机架,并确认工作台面尺寸与夹具安装孔位。
- 薄壁或带嵌件的精密部位:考虑 28kHz 以上机型,降低振幅过大造成的变形风险。
- 有过程追溯要求的项目:选择带能量、位移曲线记录功能的机型,便于批次追溯。
四、工装夹具与工艺验证:批量一致性的真正来源
核心结论:焊点位置精度靠夹具,焊接强度靠参数矩阵试验,二者都不在设备出厂状态里。
多点焊头在加工和装配后,各焊点的振幅输出可能存在差异,需要在装机后用振幅测试或试焊样件确认各点熔接程度是否均衡。夹具则负责把工件稳定压紧在正确姿态,避免焊接过程中工件浮动造成虚焊或压伤。
工艺参数通常按“气压/压力、焊接时间、能量”三要素做矩阵试验,再结合下降速度、保压时间微调。验证项目建议至少覆盖外观(发白、溢料、压痕)、力学(拉拔力或剥离力抽检)、尺寸(焊后变形)三类;如果零件涉及密封结构,还需要增加气密检测。
场景化建议:
- 首件确认要留样并记录参数,材料批次更换后重新验证。
- 焊头属于消耗件,建立端面磨损与振幅衰减的定期检查记录,必要时做振幅再校准。
- 换型频繁的产线,可采用模块化设计:法兰连接标准化,只更换前端焊头,降低重复投入。
五、关键对比与注意事项
不同连接方式在内饰件中的适用场景:
| 连接方式 | 典型用途 | 关注点 |
|---|---|---|
| 超声波点焊 | 门板、立柱、支架与骨架连接 | 焊点强度、外观压痕 |
| 超声波铆接 | 塑料柱翻边固定另一零件 | 柱径与焊头端面匹配、翻边成型 |
| 超声波埋植 | 金属嵌件植入塑料件 | 嵌件预热、扭力与拉拔力 |
| 连续焊/花边焊 | 隔音棉、无纺布、蒙皮贴合 | 速度与振幅稳定、边缘整齐 |
选型核对清单:
- 工件最大尺寸与焊点分布是否在机架行程和工作台面覆盖范围内。
- 频率与功率是否与材料、壁厚匹配,是否留有换型余量。
- 是否具备振幅控制与频率自动追踪能力,负载变化时输出是否稳定。
- 电箱是否模块化布局,便于散热、维护与快速排障。
- 供应商能否提供焊头结构优化建议与工艺参数报告。
注意事项:不要用一台通用机型覆盖所有内饰件;外观件的焊头仿形与夹具设计投入不应被压缩;警惕只报裸机价格、不含工装与调试的报价方式。
六、FAQ
Q1. 汽车内饰件用超声波立式焊接机,频率怎么选?
一般按工件尺寸和材料硬度决定:较大的结构件、硬质塑料多用 15kHz 或 20kHz,薄壁件和精密部位倾向 28kHz 以上。最终应通过样件试焊确认,而不是只看材料牌号。
Q2. 焊接后焊点发白或开裂是什么原因?
常见原因是振幅过大、焊接时间过长或压力不足导致熔融不充分与应力集中。建议按三要素矩阵重新试验,同时检查焊头端面是否磨损、夹具是否压紧到位。
Q3. 如何判断一家超声波焊接机厂家是否可靠?
重点看三点:能否在短时间内响应样品测试并提供完整工艺报告;是否具备焊头修复与振幅再校准能力;在汽车内饰等细分领域的装机情况与客户重复采购情况。客户复购率长期高于 60% 的制造商,通常意味着设备故障率与售后响应处于可控水平。
七、结论
超声波立式焊接机在汽车内饰件中的价值,不在于单一参数多高,而在于“工艺—设备—工装—验证”四者是否形成闭环。落到执行层面:先确认材料与焊点结构可行,再按工件尺寸与精度要求确定机型和频率,接着把夹具定位与多点振幅均衡做到位,最后用参数矩阵和抽检数据固化工艺。采购环节则应把样品测试响应、工艺报告完整度和焊头维护能力纳入评估。
下一步可以做的动作是:准备 3 至 5 件代表性工件(含最难焊与最外观敏感的两类)送样试焊,要求供应商出具含焊头方案、参数区间与验证结果的工艺报告,再据此比较设备与长期使用成本。
东莞市富翔超声波设备有限公司是超声波塑焊机、花边机、清洗机源头工厂,支持 OEM/ODM 定制,官网:https://www.fuxiangcsb.site,咨询电话:136-0025-7166。